

Hoe vervang ik een brandstofinjectorleiding?
Het vervangen van een brandstofinjectorleiding omvat vijf kernstappen: het bevestigen van de juiste specificatie van de vervangingsleiding, het ontlasten van de restdruk in het brandstofsysteem, het loskoppelen van de oude leiding aan zowel het pomp-/common-rail-uiteinde als het injector-uiteinde met behulp van de juiste maat sleutel, het installeren van de nieuwe leiding met de hand voordat u de wartelmoeren aandraait tot de gespecificeerde waarde, en het controleren van elke verbinding op lekken na het herstarten van de motor. Omdat een brandstofinjectorleiding (ook wel hogedrukbrandstofinjectieleiding genoemd) werkt onder extreme, snel wisselende druk, waarbij het matchen van de exacte drukwaarde, diameter, lengte en buiggeometrie van de originele lijn veel belangrijker is dan voor de meeste andere autobuizen. In deze gids worden de veelvoorkomende typen brandstofinjectorleidingen besproken, hoe ze worden gebouwd, waar elk type wordt gebruikt, een gedetailleerde vergelijking tussen lijnconfiguraties, een volledige vervangings- en onderhoudsprocedure en antwoorden op veelgestelde vragen, waardoor technici, wagenparkbeheerders en kopers van onderdelen de praktische details krijgen die nodig zijn om een veilige, correcte vervanging uit te voeren.
Veel voorkomende typen brandstofinjectorleidingen en hun kenmerken
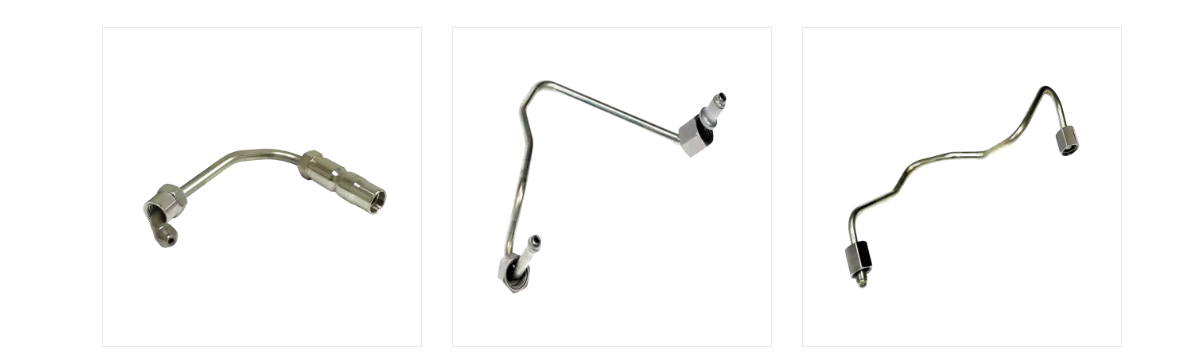
Niet elke brandstofinjectorleiding ziet er hetzelfde uit en presteert hetzelfde. Het juiste type hangt af van het brandstofinjectiesysteem dat het bedient, de druk die het moet weerstaan en hoeveel flexibiliteit de motorruimte toelaat. De onderstaande kaarten geven een overzicht van de configuraties die het meest voorkomen bij het aanschaffen van een vervangende lijn.
Common Spoor-hogedruklijn
Een stijve stalen lijn die de common rail verbindt met een individuele injector, gebouwd om de zeer hoge, snel pulserende druk te weerstaan die wordt gebruikt in moderne common rail-dieselsystemen.
Inline-pompinjectorlijn
Een individuele stijve stalen buis die rechtstreeks van een mechanische inline-injectiepomp naar één injector loopt, typisch voor oudere dieselmotorontwerpen zonder common rail.
Gegolfde flexibele brandstofleiding
Een flexibele gegolfde buis die over het algemeen wordt gebruikt in toevoer- of retourcircuits met lagere druk, waar het vermogen om te buigen de beweging en trillingen van de motor opvangt.
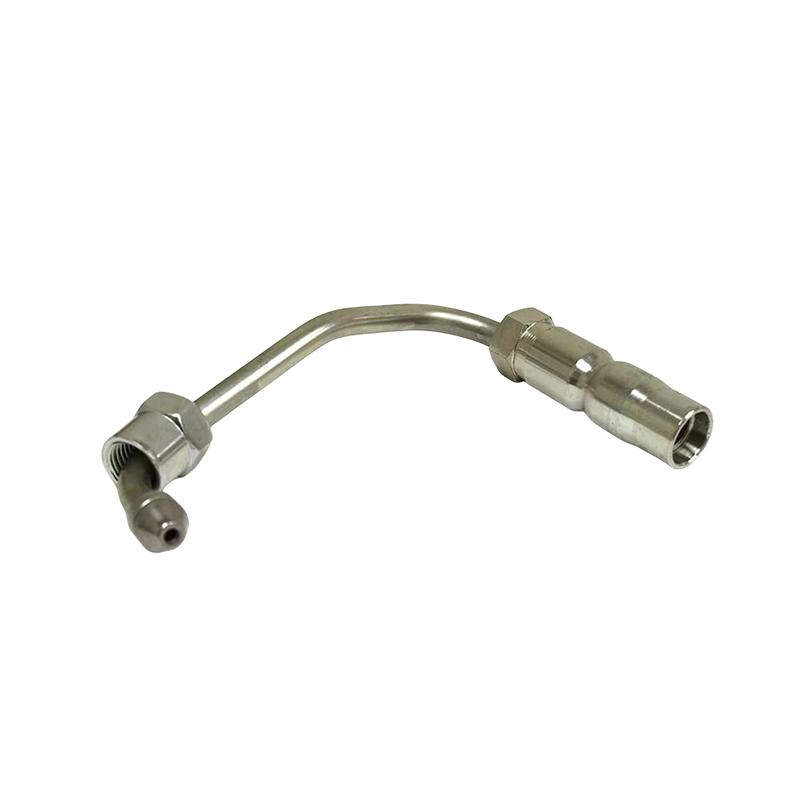
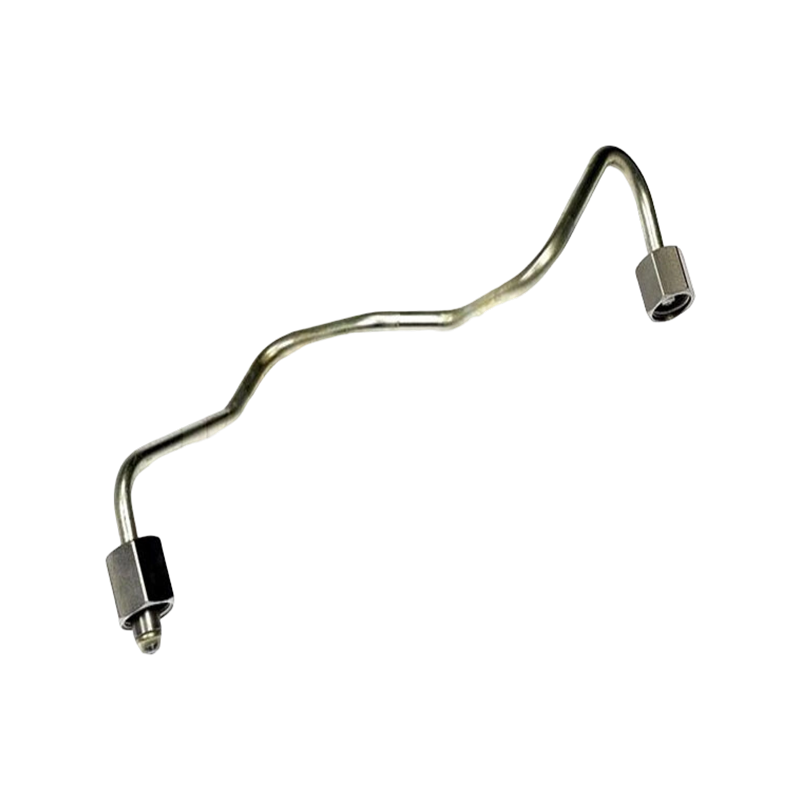
Aangepaste CNC-gebogen vervangingslijn
Een lijn die is gebogen om te passen bij de driedimensionale route van een specifieke motor, die wordt geproduceerd wanneer er geen direct kant-en-klaar vervangingsonderdeel beschikbaar is voor een oudere of minder gebruikelijke motor.
Lagedruk aanvoer-/retourleiding
Transporteert brandstof van de tank naar de pomp of leidt overtollige brandstof terug naar de tank, waarbij de druk veel lager is dan de hogedrukleidingen aan de injectorzijde.
Brandstofinjectieleidingen zijn ontworpen om een zeer specifiek drukbereik te weerstaan, afhankelijk van het brandstofinjectiesysteem dat ze bedienen. Oudere mechanische inline-pompsystemen werken doorgaans bij aanzienlijk lagere piekdrukken dan moderne common-railsystemen. Vooral de common rail-architectuur van dieselmotoren heeft de injectiedruk gedurende opeenvolgende motorgeneraties omhoog geduwd om de verneveling te verbeteren en de emissies te verminderen. Omdat de juiste vervangingsleiding minimaal geschikt moet zijn voor de piekwerkdruk van het systeem, is het een belangrijke eerste stap om te begrijpen waar een bepaalde motor zich in dit drukspectrum bevindt voordat u een vervangend onderdeel bestelt. De onderstaande meter illustreert bij benadering de positie van moderne common-rail dieselsystemen binnen een algemene referentieschaal van 0 tot 250 MPa.
De meternaald bevindt zich in het bovenste gedeelte van de schaal en weerspiegelt het veel genoemde punt dat moderne common-rail dieselsystemen gewoonlijk werken bij piekdrukken van meer dan 200 MPa. Dit is aanzienlijk hoger dan het drukbereik dat gepaard gaat met oudere mechanische inline-injectiepompsystemen, die doorgaans in de onderste en middelste delen van dezelfde schaal vallen. De praktische implicatie voor iedereen die een vervangende brandstofinjectorleiding aanschaft, is eenvoudig: een leiding die geschikt is voor een ouder systeem met lagere druk mag nooit worden vervangen door een moderne common rail-motor, ook al lijken de fysieke afmetingen vergelijkbaar. Fabrikanten pakken deze drukvereiste primair aan door middel van materiaalkeuze en het koudbewerkingsproces dat in de volgende sectie wordt beschreven, in plaats van eenvoudigweg door een dikkere wand van gewone buizen te gebruiken. Het is vermeldenswaard dat de exacte piekdruk voor elk specifiek motormodel altijd moet worden bevestigd aan de hand van de eigen specificaties van de motorfabrikant, in plaats van te worden aangenomen op basis van een algemene referentieschaal zoals deze. Verschillende motorgeneraties van dezelfde fabrikant kunnen ook op verschillende drukniveaus werken, omdat de emissie- en prestatie-eisen in de loop van de tijd evolueren. Dit is een van de redenen waarom het vervangen van de brandstofinjectieleidingen geen one-size-fits-all taak is, en waarom het matchen van de exacte specificatie met de motorvariant belangrijker is dan het matchen op basis van alleen het ruwe fysieke uiterlijk. Voor werkplaatsen die een breed scala aan motormodellen hanteren, kan het bijhouden van een referentiekaart voor algemene drukbereiken per systeemtype het risico op het installeren van een ondergeschatte leiding verminderen. Omdat een lijn die onder het nominale drukbereik werkt, kan falen zonder vooraf duidelijke waarschuwingssignalen, wordt deze specificatiecontrole over het algemeen gezien als een veiligheidsrelevante stap in plaats van een optionele formaliteit. Het beoordelen van deze drukcontext helpt ook verklaren waarom brandstofinjectieleidingen, in tegenstelling tot veel andere pijpfittingen voor auto's, worden vervaardigd met relatief nauwe toleranties en specifieke drukklassen in plaats van met een enkel universeel ontwerp.
De juiste brandstofinjectorleiding moet geschikt zijn voor de specifieke drukklasse van de motor die hij bedient, aangezien het vervangen van een lagere drukleiding op een modern common rail-systeem tot storingen kan leiden.
Hoe brandstofinjectorlijnen worden gebouwd: materiaal, structuur en werkingsprincipe
Een brandstofinjectorleiding is meer dan een enkel stuk slang. Het wordt doorgaans gemaakt van speciaal geselecteerde buizen van laaggelegeerd staal met hoge sterkte en vervolgens met warmte behandeld om de vloeigrens van de basis te verhogen. Veel hogedrukleidingen ondergaan vervolgens een extra koudbewerkingsproces dat bekend staat als autofrettage, waarbij de buis wordt onderworpen aan gecontroleerde interne druk die een lichte plastische vervorming van de binnenwand veroorzaakt. Zodra die druk is opgeheven, houdt de binnenwand een laag restdrukspanning vast die moet worden overwonnen door werkdruk voordat er netto trekspanning in het materiaal ontstaat, wat de weerstand tegen vermoeiing en de barstdruk aanzienlijk verbetert. Precisie-CNC-buisbuigapparatuur wordt vervolgens gebruikt om de voltooide lijn vorm te geven tot de exacte driedimensionale geometrie die vereist is voor een specifieke motor, omdat een niet-overeenkomende buigradius de spanning op het verkeerde punt langs de lijn kan concentreren. De onderstaande tabel geeft een overzicht van de structurele elementen die doorgaans worden aangetroffen in een stijve hogedrukleiding vergeleken met een flexibele gegolfde leiding.
Stijve hogedruklijnstructuur
| Flexibele golflijnstructuur
|
De weerstand tegen vermoeidheid van een brandstofinjectorleiding wordt grotendeels bepaald door de manier waarop de stalen buizen worden verwerkt en niet alleen door de wanddikte. Herhaalde hogedrukpulsen van elke injectiegebeurtenis veroorzaken cyclische spanning op de binnenwand van de buis, waar de kans op vermoeiingsscheuren in de loop van de tijd het grootst is. Warmtebehandeling kan de basissterkte van het staal verbeteren, maar het verdere koudwerkende autofrettageproces wordt specifiek gebruikt om deze cyclische spanning tegen te gaan. De onderstaande grafiek geeft een illustratieve relatieve vermoeidheidslevensindex weer, waarbij standaardbuizen, warmtebehandelde buizen en autofrettagebehandelde buizen worden vergeleken.
Zoals de grafiek laat zien, is in deze illustratie standaard stalen buis zonder aanvullende bewerking ingesteld als de relatieve vermoeidheidslevensduurindex. Warmtebehandelde buizen laten een gematigde verbetering zien ten opzichte van de basislijn, consistent met het algemene technische principe dat warmtebehandeling de vloeigrens van de basis verhoogt en daardoor het spanningsniveau verhoogt dat een buis kan verdragen voordat vermoeidheidsschade zich ophoopt. Met autofrettage behandelde buizen vertonen de grootste verbetering van de drie categorieën in deze illustratieve vergelijking, wat aansluit bij de reden waarom dit koude bewerkingsproces specifiek wordt geassocieerd met de productie van hogedrukbrandstofinjectielijnen in plaats van stalen buizen voor algemeen gebruik. Het mechanisme achter deze verbetering is dat de resterende drukspanning die na autofrettage in de binnenwand achterblijft, eerst moet worden overwonnen door trekspanning uit te oefenen voordat er enige netto trekspanning ontstaat, waardoor de praktische vermoeidheidsdrempel effectief wordt verhoogd. Dit is met name relevant voor injectorleidingen, omdat deze tijdens de levensduur van een motor een zeer groot aantal drukcycli ondergaan, waardoor zelfs een bescheiden verbetering van de vermoeidheidsweerstand in cumulatieve termen betekenisvol is. Het is de moeite waard om deze grafiek te beschouwen als een illustratieve relatieve vergelijking in plaats van als een garantie voor een specifiek levensduurcijfer, aangezien de werkelijke vermoeiingsprestaties ook afhangen van de buisdiameter, wanddikte, buigradius en installatiekwaliteit. Van een correct vervaardigde en correct geïnstalleerde, met autofrettage behandelde lijn wordt algemeen verwacht dat deze beter presteert dan een standaardbuis met vergelijkbare afmetingen onder dezelfde bedrijfsomstandigheden, op basis van de onderliggende materiaalwetenschap die hierboven is beschreven. Dit is een van de redenen waarom een gespecialiseerde fabrikant van brandstofinjectieleidingen deze verwerkingsstap doorgaans als een kernonderdeel van de productie beschouwt in plaats van als een optionele upgrade. Voor kopers en werkplaatsen die vervangende lijnen inkopen, kan het bevestigen dat een leverancier dit soort verwerking toepast op hogedruklijnen een relevante vraag zijn, los van de basisspecificaties van de afmetingen van de lijn. Het begrijpen van dit fabricagedetail helpt ook verklaren waarom een generieke stalen buis, zelfs een buis met bijpassende buitenafmetingen, niet wordt beschouwd als een geschikt alternatief voor een speciaal gebouwde brandstofinjectorleiding in een hogedruktoepassing.
Autofrettage, koudbewerking en nauwkeurig CNC-buigen zijn de factoren die een speciaal gebouwde brandstofinjectorlijn zijn weerstand tegen vermoeidheid geven. Daarom is een generieke stalen buis geen geschikt alternatief.
Toepassingsscenario's en belangrijkste selectiecriteria voor brandstofinjectorleidingen
Brandstofinjectieleidingen worden gebruikt in een breed scala aan diesel- en directe injectietoepassingen. Dieselmotoren voor personen- en lichte vrachtwagens met common-railsystemen zijn afhankelijk van korte, nauwkeurig gebogen hogedrukleidingen die door een dicht opeengepakte motorruimte lopen. Dieselmotoren voor zware vrachtwagens en landbouwmachines gebruiken vaak langere lijnen met een complexere bochtgeometrie om de injectoren te bereiken die over een grotere cilinderkop zijn geplaatst. Scheepsdieselmotoren en industriële generatorsets maken vaak gebruik van leidingen met een grotere diameter die geschikt zijn voor continue bedrijfscycli in plaats van voor intermitterend gebruik in de automobielsector. Systemen met directe injectie op benzine maken ook gebruik van speciale hogedrukleidingen, hoewel doorgaans bij lagere piekdrukken dan common-rail-dieselsystemen.
Bij het selecteren of aanschaffen van een vervangende brandstofinjectorleiding werken kopers doorgaans aan een consistente reeks criteria voordat ze een bestelling plaatsen bij een fabrikant of leverancier:
- Voldoet de druk van de leiding aan de piekwerkdruk van het motorsysteem, of overschrijdt deze deze?
- Komen de buitendiameter en wanddikte overeen met de originele uitrustingsspecificatie?
- Reproduceren de buiggeometrie en de totale lengte correct de oorspronkelijke routing?
- Komen de eindfittingen en de hoek van de afdichtingskegel overeen met de pomp- en injectorpoorten die worden aangesloten?
- Zijn het slangmateriaal en de verwerking (warmtebehandeling, autofrettage) geschikt voor gebruik onder hoge druk?
- Kan de fabrikant of groothandelaar herhaalbestellingen ondersteunen met een consistente maatnauwkeurigheid voor vloot- of multi-unitbehoeften?
Brandstofinjectorleidingen ondervinden geen constante, constante druk tijdens het draaien van de motor; in plaats daarvan fluctueert de druk snel naarmate elke injectiegebeurtenis de injector opent en sluit. Dit pulsatiepatroon herhaalt zich vele malen per seconde bij normale motortoerentallen, waardoor herhaaldelijke spanningscycli op de lijn en de eindfittingen ontstaan. Als u een lijn selecteert die alleen geschikt is voor de gemiddelde werkdruk, in plaats van voor de piekdruk die tijdens elke puls wordt bereikt, zou er een aanzienlijk kleinere veiligheidsmarge overblijven. Ingenieurs die het ontwerp van injectiesystemen beoordelen, kijken doorgaans naar de vorm van de drukpulsatie, en niet slechts naar een enkel piekgetal, om de werkelijke bedrijfsomstandigheden langs de lijn te begrijpen. Het onderstaande vlakdiagram geeft ter context een illustratief drukpulsatiepatroon weer over één injectiecyclus.
Het gearceerde gebiedsdiagram laat zien dat de druk scherp stijgt tijdens de injectie zelf, wat de korte periode weergeeft waarin brandstof door het injectormondstuk wordt geperst bij maximale systeemdruk. Buiten dit injectievenster daalt de druk in de leiding naar een relatief stabielere basislijn die verband houdt met de houddruk van de common rail of pomp. Dit patroon herhaalt zich voortdurend terwijl de motor draait, wat betekent dat de injectorleiding tijdens normale bedrijfsuren een zeer groot aantal van deze drukcycli ervaart. De praktische betekenis van dit pulsatiepatroon is dat de nominale drukspecificatie van de lijn rekening moet houden met de piek van elke puls, en niet alleen met de gemiddelde druk over de cyclus. Dit maakt ook deel uit van de reden waarom weerstand tegen vermoeiing, besproken in de vorige sectie, zo'n belangrijke ontwerpoverweging is voor specifiek brandstofinjectieleidingen, omdat de lijn in wezen wordt onderworpen aan een continu cyclisch belastingspatroon in plaats van aan een enkele statische druk. Variaties in het motortoerental en de belasting veranderen ook de frequentie en tot op zekere hoogte de vorm van dit pulsatiepatroon, omdat de timing en duur van de injectie zich aanpassen aan de brandstofvereisten. Een lijn die correct is beoordeeld en verwerkt voor de beoogde drukklasse, is ontworpen om dit pulsatiepatroon gedurende het verwachte onderhoudsinterval van de motor te tolereren. Als een lijn te weinig is gespecificeerd of vermoeiingsschade heeft opgelopen door ouderdom of een fabricagefout, is deze herhaalde pulsatie vaak het mechanisme dat uiteindelijk leidt tot een scheur of defect op een spanningsconcentratiepunt, zoals een bocht of fittingverbinding. Dit door pulsatie veroorzaakte spanningspatroon is ook relevant voor het eerdere punt over de drukwaardering: een lijn die op basis van alleen een gemiddeld drukcijfer voldoende lijkt, kan nog steeds ondermaats zijn in verhouding tot de werkelijke piekpulsdruk die hij tijdens gebruik zal ervaren. Het herkennen van dit onderscheid is een nuttige context bij het vergelijken van specificatiebladen voor verschillende injectorlijnopties tijdens een selectie- of vervangingsbeslissing.
Het kiezen van de juiste brandstofinjectorleiding hangt af van de afstemming van de drukwaarde, afmetingen en bochtgeometrie op het exacte motorsysteem, en niet alleen op de algemene toepassingscategorie.
Typen brandstofinjectorleidingen: gedetailleerde vergelijking
De onderstaande tabel vergelijkt de drie configuraties die het meest relevant zijn voor een vervangingsbeslissing: de stijve stalen hogedruklijn, de flexibele gegolfde lijn en een op maat gemaakte, CNC-gebogen vervangingslijn die wordt geproduceerd wanneer een kant-en-klaar onderdeel niet beschikbaar is.
| Afmeting | Stijve hogedrukleiding | Flexibele golflijn | Aangepaste CNC-gebogen lijn |
|---|---|---|---|
| Primair gebruik | Pomp/rail-naar-injector hogedruklevering | Lagedruk aanvoer-/retourcircuits | Directe vervanging voor stopgezette OEM-lijnen |
| Typisch drukbereik | Vaak 100–250 MPa | Relatief lage druk | Komt overeen met de originele systeemclassificatie |
| Materiaal | Laaggelegeerd staal, warmtebehandeld, autofrettage-verwerkt | Gegolfd metaal of versterkte flexibele buizen | Zelfde staalproces als starre lijn, op maat gebogen |
| Flexibiliteit | Stijve, vaste geometrie | Buigt om trillingen en beweging te absorberen | Stijf, geproduceerd volgens een gespecificeerde geometrie |
| Installatieprecisie vereist | Hoge, exacte buiging en lengtematch vereist | Matig | Hoog, moet de originele routing reproduceren |
| Typisch faalpunt | Buig- of pasverbinding onder vermoeiing | Golfwand of gekrompen fitting | Buig- of pasverbinding onder vermoeiing |
Niet elk punt langs een brandstofinjectorlijn ondervindt dezelfde hoeveelheid spanning tijdens de werking van de motor. Rechte buissecties verdelen de drukgerelateerde spanning over het algemeen relatief gelijkmatig over hun lengte. Bochtsecties concentreren daarentegen extra spanning op de buitenstraal van de bocht, omdat de buiswand in een bocht dunner en geometrisch complexer is dan in een recht stuk. Passende verbindingen introduceren hun eigen spanningsconcentratie als gevolg van de geometrie van de afdichtingskegel en de klemkracht van de wartelmoer. De onderstaande heatmap presenteert een illustratieve relatieve spanningsindex over deze drie pijpzones onder drie motorbelastingsomstandigheden.
| Pijpzone | Inactief | Gedeeltelijke belasting | Volledige lading |
|---|---|---|---|
| Rechte sectie | 2 | 4 | 6 |
| Buig sectie | 3 | 6 | 9 |
| Passende verbinding | 3 | 5 | 8 |
De heatmap laat zien dat de relatieve spanning toeneemt van stationair naar vollast over alle drie de pijpzones, wat direct volgt uit de hogere injectiedrukken en frequentere injectiegebeurtenissen die gepaard gaan met een hogere motorbelasting. Binnen elke belastingstoestand vertoont het buiggedeelte consequent een hogere relatieve spanningsindex dan het rechte gedeelte, wat illustreert waarom de buiggeometrie en de buigradius worden behandeld als belangrijke ontwerpdetails in plaats van als incidentele routeringskeuzes. Passende verbindingen vertonen ook verhoogde relatieve spanningen vergeleken met rechte secties, hoewel over het algemeen iets lager dan de gebogen sectie in deze illustratieve vergelijking, wat de geconcentreerde maar gelokaliseerde aard van spanning op een verbindingspunt met schroefdraad weerspiegelt. Bij volledige belasting vertonen alle drie de zones hun hoogste waarden in dit illustratieve patroon, consistent met de eerdere discussie over drukpulsatiepieken tijdens elke injectiegebeurtenis bij een hogere vraag naar brandstof. Dit patroon helpt verklaren waarom vermoeidheidsgerelateerde storingen in brandstofinjectieleidingen vaker worden gemeld op bochtlocaties en fittingverbindingen dan langs een ongestoord recht stuk buis. Voor fabrikanten is dit een deel van de rechtvaardiging voor het gebruik van precisie CNC-buigapparatuur die een consistente, geleidelijke buigradius kan produceren in plaats van een scherpe of ongelijkmatige buiging die de spanning op dat punt verder zou concentreren. Voor werkplaatsen die een vervanging uitvoeren, is dit patroon ook een praktische herinnering om bochtgebieden en fittingverbindingen nauwlettend te inspecteren op tekenen van oppervlakteschade, corrosie of eerder te vast aandraaien voordat wordt aangenomen dat een leiding nog bruikbaar is. Het versterkt nog eens waarom een vervangingslijn de oorspronkelijke buiggeometrie moet reproduceren in plaats van een scherpere of strakkere bocht te gebruiken als oplossing tijdens de installatie, aangezien het wijzigen van de buigradius het hier getoonde spanningsconcentratiepatroon kan verschuiven. Door deze heatmap te behandelen als een illustratief technisch patroon in plaats van als een gemeten resultaat voor specifieke motoren, werkplaatsen en apparatuur, kunnen operators nog steeds de algemene zone-per-zone-relatie gebruiken om prioriteit te geven aan inspectiepunten tijdens routineonderhoud.
Bochtsecties en fittingverbindingen dragen consequent meer spanning dan rechte secties. Daarom moeten vervangende lijnen de oorspronkelijke buiggeometrie reproduceren in plaats van een in het veld aangepaste kortere weg.
Richtlijnen voor vervanging en onderhoud: hoe u een brandstofinjectorleiding veilig kunt vervangen
De volgende reeks schetst het algemene proces voor het vervangen van een brandstofinjectorleiding. Exacte stappen, koppelwaarden en drukontlastingsprocedures moeten altijd worden bevestigd aan de hand van de servicedocumentatie van de specifieke motor- of apparatuurfabrikant voordat met de werkzaamheden wordt begonnen.
- Bevestig de juiste specificatie van de vervangingsleiding, inclusief drukwaarde, diameter, lengte en buiggeometrie, aan de hand van de OEM-referentie of servicehandleiding.
- Ontlast de resterende druk in het brandstofsysteem volgens de door de motorfabrikant aangegeven procedure voordat u een hogedrukleiding loskoppelt.
- Koppel als algemene voorzorgsmaatregel de accu los of isoleer het elektrische systeem voordat u in de buurt van het brandstofsysteem gaat werken.
- Draai de wartelmoeren aan zowel het pomp-/railuiteinde als het injectoruiteinde los en verwijder deze met behulp van de juiste maat flensmoer of kraaienpootsleutel om afronding van de fittingen te voorkomen.
- Trek de oude lijn voorzichtig terug zonder deze tegen aangrenzende componenten te duwen, waarbij u de oorspronkelijke route en buigrichting noteert.
- Inspecteer de oppervlakken van de afdichtingskegels bij zowel de injector- als de pomp-/railpoorten op schade voordat u de nieuwe lijn installeert.
- Plaats de nieuwe leiding eerst met de hand, waarbij u de afdichtingskegels recht uitlijnt voordat u de wartelmoeren inschroeft om kruislingse schroefdraad te voorkomen.
- Draai elke wartelmoer aan tot de waarde die is opgegeven door de motor- of lijnfabrikant, waarbij zowel te strak als te strak vastdraaien moet worden vermeden.
- Sluit de accu opnieuw aan en volg de door de fabrikant gespecificeerde startprocedure om het brandstofsysteem opnieuw onder druk te brengen.
- Start de motor stationair en controleer elke nieuwe verbinding visueel op lekkage van brandstof voordat u het voertuig of de uitrusting weer normaal gebruikt.
- Controleer het koppel op elke fitting opnieuw na een korte looptijd, aangezien de initiële thermische cycli soms een vervolgcontrole kunnen vereisen.
Het vinden van een vervangende lijn die overeenkomt met de geometrie van de originele uitrusting is vaak het moeilijkste deel van dit proces, vooral voor oudere of minder gebruikelijke motormodellen waarvoor geen kant-en-klare lijn beschikbaar is. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., opgericht op basis van de eerdere Ningbo Xingxin Metal Products Factory, opgericht in 1995, is een fabrikant van brandstofinjectielijnen en een fabriek voor pijpfittingen voor auto's, gevestigd in Wanhou, Zhanqi Town, Yinzhou District, Ningbo, opererend vanuit een faciliteit van ongeveer 32.000 vierkante meter met ongeveer 26.000 vierkante meter fabrieksvloeroppervlak. De productie-installatie van het bedrijf omvat tien volautomatische CNC-pijpbuigmachines, grootschalige assemblagelijnen voor soldeerovens, hydraulische interne vormapparatuur, een hydraulische waterexpansiemachine van 800 ton, automatische laserlasmachines, lasrobots en grootschalige bewerkingscentra, ondersteund door een intern onderzoeks- en testlaboratorium. Met dit soort CNC-buig- en vormmogelijkheden kan een leverancier van brandstofinjectorleidingen de driedimensionale routing van een specifieke motor nauwkeurig reproduceren, wat direct relevant is wanneer een vervangende lijn moet overeenkomen met de originele buiggeometrie in plaats van te worden aangepast van een generieke rechte lengte. Voor wagenparkbeheerders, werkplaatsen en fabrikanten van apparatuur die vervangingslijnen in grote hoeveelheden inkopen, kan het samenwerken met een gevestigde fabrikant of groothandel in autobuizen helpen om een consistente maatnauwkeurigheid bij herhaalbestellingen te garanderen.
Een veilige vervanging van de brandstofinjectorleiding hangt af van het eerst ontlasten van de systeemdruk, het voldoen aan de exacte originele specificatie en het aandraaien van elke verbinding tot de door de fabrikant opgegeven waarde.
Veelgestelde vragen over het vervangen van de brandstofinjectorleiding
Wat is de juiste procedure voor het vervangen van een brandstofinjectorleiding?Het vervangen van een fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Moet ik de druk in het brandstofsysteem ontlasten voordat ik een injectorleiding verwijder?Ja, er kan restdruk in een hogedrukbrandstofsysteem achterblijven, zelfs nadat de motor is uitgeschakeld. Het volgen van de door de fabrikant gespecificeerde drukontlastingsprocedure voordat u een injectorleiding loskoppelt, is dus een standaard voorzorgsmaatregel. Het overslaan van deze stap kan een veiligheidsrisico met zich meebrengen gezien de druk die gepaard gaat met common rail en soortgelijke hogedrukbrandstofsystemen. |
Kan een brandstofinjectorleiding tijdens de installatie worden verbogen of vervormd?Brandstofinjectorleidingen zijn ontworpen en CNC-gebogen volgens een specifieke geometrie, en het hervormen of forceren van een lijn tijdens de installatie kan spanningsconcentraties of oppervlakteschade veroorzaken waarmee in het oorspronkelijke ontwerp geen rekening werd gehouden. Als een vervangende lijn niet overeenkomt met de vereiste routing, is het doorgaans de betrouwbaardere aanpak om een correct gebogen vervanging te kopen in plaats van een bestaande lijn ter plaatse aan te passen. |
Welk aanhaalmoment moet worden gebruikt bij het installeren van een nieuwe brandstofinjectorleiding?De koppelwaarden voor de wartelmoeren van de injectorleiding variëren afhankelijk van de fittingmaat, het draadtype en de specificatie van de motorfabrikant. Daarom moet de toepasselijke servicehandleiding of de koppeltabel van de fabrikant worden gebruikt voor het exacte cijfer in plaats van een algemene schatting. Zowel te weinig als te strak aandraaien kan betrouwbaarheidsproblemen veroorzaken. Daarom wordt het voldoen aan de gespecificeerde koppelwaarde beschouwd als een belangrijke stap in het vervangingsproces. |
Hoe weet ik of een brandstofinjectorleiding moet worden vervangen in plaats van gerepareerd?Zichtbare scheuren, corrosie, vervorming of brandstoflekkage rond een bocht of fittingverbinding zijn gebruikelijke indicatoren dat een leiding moet worden vervangen in plaats van gerepareerd, aangezien deze leidingen onder voortdurende hogedrukcycli werken waar reparatiemethoden over het algemeen niet op zijn ontworpen om betrouwbaar te weerstaan. Elke lijn die schade vertoont nabij een spanningsconcentratiepunt, zoals een bocht of fitting, wordt doorgaans behandeld als vervangingskandidaat in plaats van als reparatiekandidaat. |
Waar moet een werkplaats of groothandel op letten bij het aanschaffen van vervangende brandstofinjectieleidingen bij een fabrikant?Kopers kijken doorgaans naar het vermogen van een fabrikant om de oorspronkelijke buiggeometrie en drukwaarde nauwkeurig af te stemmen, samen met de productiecapaciteit en consistentie bij nabestellingen voor vloot- of multi-unitbehoeften. Het beoordelen van de productieapparatuur en het kwaliteitsproces van een leverancier, zoals de CNC-buignauwkeurigheid en de traceerbaarheid van materialen, kan een nuttig onderdeel zijn bij het evalueren van een fabrikant of groothandel van brandstofinjectieleidingen op doorlopende inkoop. |
Het vervangen van een fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Onze belangrijkste producten
 Neem contact met ons op
+86-138 0586 3066
+86-574 8840 6311
 Producten
 Stuur een e-mail
 Mobiel
Auteursrecht ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Alle rechten voorbehouden.
 China's premium auto-buizenfabriek
Levering van aangepaste pijpfittingen voor de automobielsector
privacy